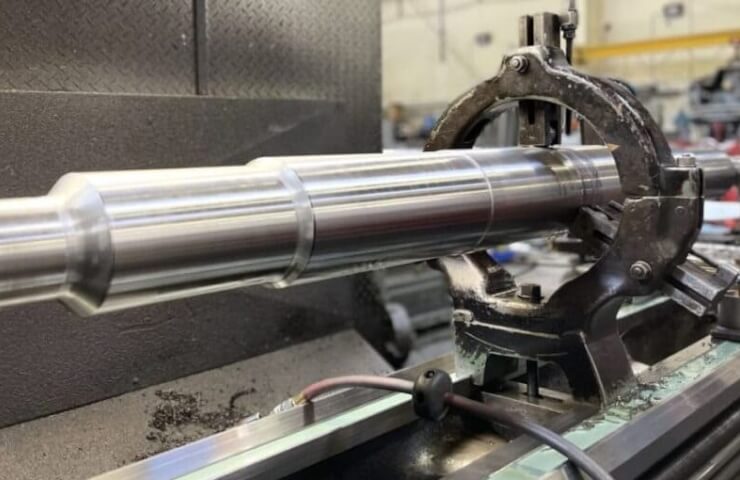
Длинный нежёсткий вал — классическая головная боль токаря. Деталь «поёт», на поверхности появляется характерная рябь, а при замере выясняется, что в середине диаметр больше, чем по краям. Пробуют уменьшить подачу — не помогает. Меняют пластину — то же самое.
Разберёмся, что происходит на самом деле.
Главный параметр — соотношение L/D
Жёсткость вала определяется отношением его длины к диаметру. Ориентировочные рекомендации:
- L/D до 3–4 — можно обрабатывать консольно в патроне;
- L/D от 4 до 10 — обязательно поджатие задним центром;
- L/D более 10–12 — нужен люнет (неподвижный или подвижный).
Это ориентиры, а не жёсткие правила: многое зависит от материала, требуемой точности и режимов.
Почему появляется «бочка»
При точении на заготовку действует сила резания, которую раскладывают на три составляющие. Для жёсткости важна радиальная составляющая Py — она отжимает деталь от резца. Вал, закреплённый в патроне и центре, прогибается сильнее всего в середине. Резец снимает меньше металла там, где деталь «ушла», — и получается бочкообразность.
При консольном закреплении картина другая: прогиб максимален на свободном конце, получается конусность.
Откуда берутся вибрации
Различают вынужденные колебания (от дисбаланса, неисправности привода, прерывистого резания) и автоколебания. Именно автоколебания — главная проблема при точении нежёстких деталей. Резец оставляет волнистый след, на следующем обороте толщина стружки меняется, сила резания колеблется, колебания подпитываются и нарастают. Это так называемый регенеративный эффект.
Что делать: геометрия инструмента
- Главный угол в плане близко к 90° (93–95°). Радиальная составляющая силы резания уменьшается, основная нагрузка идёт вдоль оси вала.
- Малый радиус при вершине. На чистовых проходах — 0,2–0,4 мм. Большой радиус увеличивает радиальную силу.
- Острая положительная геометрия. Пластины с положительным передним углом и острой кромкой режут «легче».
- Правильный стружколом под выбранную глубину и подачу.
Что делать: режимы резания
- Уменьшать глубину резания, а не только подачу. Глубина сильнее влияет на радиальную нагрузку.
- Менять обороты. Иногда помогает уход из резонансной зоны — причём как вверх, так и вниз. Стоит попробовать изменить скорость на 10–20%.
- Не работать со слишком малой подачей. Если подача меньше радиуса округления кромки, инструмент начинает тереть, а не резать, — это тоже провоцирует вибрацию.
Что делать: поддержка заготовки
Задний центр. Лучше вращающийся. Усилие поджима — умеренное: перетянутый центр сам изгибает длинный вал, особенно с учётом теплового удлинения детали в процессе обработки.
Неподвижный люнет. Устанавливается на станину, поддерживает вал в средней части. Кулачки или ролики выставляются по предварительно проточенной шейке.
Подвижный люнет. Устанавливается на суппорт и движется вместе с резцом. Поддерживает деталь непосредственно в зоне резания.
Программируемые самоцентрирующие люнеты на современных станках с ЧПУ управляются из программы — открываются и закрываются автоматически.
Что делать: стратегия обработки
- Сначала обрабатывать участки, удалённые от опор, пока деталь максимально жёсткая.
- Разбивать обработку на участки, переставляя люнет.
- Оставлять достаточный припуск на чистовую обработку, чтобы снять следы деформаций после черновых проходов.
- Учитывать перераспределение внутренних напряжений: после грубой обдирки вал может «повести».
Функции ЧПУ
Некоторые стойки поддерживают функцию переменной скорости шпинделя (SSV — Spindle Speed Variation). Скорость циклически меняется в заданном диапазоне, и регенеративный механизм автоколебаний срывается. Это эффективный инструмент, о котором многие операторы просто не знают.
Подробнее о выборе токарного оборудования для конкретных задач — на stankoved.ru.
Вывод
Борьба с вибрацией — это всегда комплекс мер: жёсткость технологической системы, геометрия инструмента, режимы резания и стратегия обработки. Изолированно «подкрутить подачу» почти никогда не помогает. Начинайте с анализа L/D и схемы закрепления — в большинстве случаев проблема решается именно там.