Порошковая покраска давно перестала быть услугой, которую металлообрабатывающее предприятие обязательно отдаёт на сторону. Когда объём окрашиваемых деталей растёт, а сроки подрядчика начинают сдвигать собственный график отгрузок, возникает вопрос: не дешевле ли запустить свой участок? Ответ зависит не только от загрузки, но и от того, насколько правильно подобран комплект оборудования. Ошибка на этапе выбора обходится дороже всего: её приходится исправлять уже на работающей линии.
Разберём, из каких узлов состоит участок порошковой покраски, как их подбирать под габариты деталей и объём производства и где чаще всего ошибаются при запуске.
Как устроен технологический процесс
Любой участок порошковой покраски, от небольшого цеха до конвейерной линии, повторяет одну и ту же последовательность операций. Под каждую операцию нужно своё оборудование, и пропустить этап без потери качества покрытия нельзя.
- Подготовка поверхности — удаление ржавчины, окалины, старой краски и масел. Механически (пескоструйная или дробеструйная обработка) или химически (мойка с обезжириванием и фосфатированием).
- Сушка — после химической подготовки деталь должна быть полностью сухой, иначе порошок ляжет с дефектами.
- Нанесение порошка — в камере напыления, ручным или автоматическим распылителем.
- Полимеризация — в печи порошок плавится и образует сплошное покрытие.
- Охлаждение и контроль — проверка толщины и адгезии покрытия, упаковка.
Связывает всё это транспортная система: подвесной конвейер или тележки, по которым детали перемещаются между участками без лишних перегрузок.
Состав участка: что входит в комплект
|
Узел |
Задача |
Что учесть при выборе |
|
Пескоструйная или дробеструйная камера |
Механическая очистка металла |
Габариты самых крупных деталей, тип абразива, система рекуперации |
|
Камера мойки (химподготовка) |
Обезжиривание, фосфатирование |
Число стадий, объём ванн, отвод стоков |
|
Сушильная камера |
Удаление влаги после мойки |
Температура и время цикла под толщину металла |
|
Камера напыления |
Нанесение порошка |
Тупиковая или проходная, тип фильтрации и рекуперации порошка |
|
Распылители |
Зарядка и подача порошка |
Электростатика или трибостатика, ручной или автоматический режим |
|
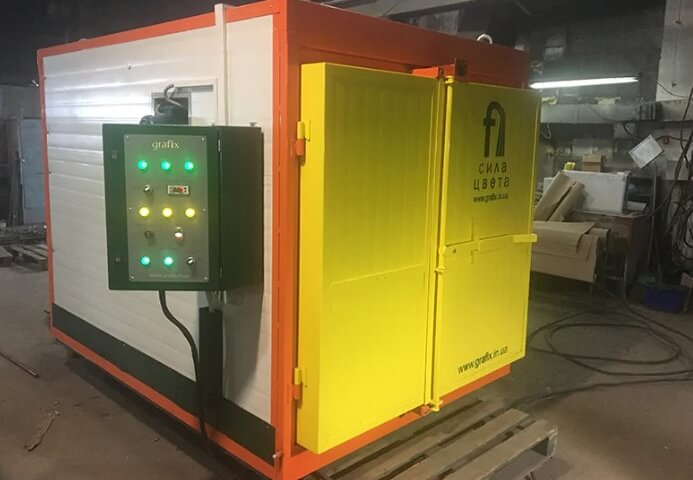
Печь полимеризации |
Отверждение покрытия |
Тип нагрева, внутренние габариты, равномерность температуры |
|
Транспортная система |
Перемещение деталей |
Ручная или конвейерная, грузоподъёмность подвесов |
|
Подготовка сжатого воздуха |
Сухой и чистый воздух для распылителей |
Осушитель и фильтры: влага в воздухе даёт дефекты покрытия |
Отдельная статья расходов, которую часто упускают на этапе планирования, — фильтрация воздуха. Камера напыления с циклонами или кассетными фильтрами позволяет вернуть в работу неосевший порошок, а при большом объёме покраски это заметная экономия материала.
С чего начать подбор
Главная ошибка при запуске — выбирать оборудование по каталогу, а не по деталям, которые предстоит красить. Порядок подбора должен быть обратным:
- Габариты и вес деталей. Самая длинная и самая тяжёлая деталь определяет внутренние размеры камеры напыления и печи, а также грузоподъёмность подвесов. Если раз в месяц приходит изделие длиннее печи, его придётся красить на стороне.
- Объём в смену. Сколько квадратных метров поверхности нужно окрасить за смену. От этого зависит, хватит ли тупиковой камеры и периодической печи или нужна проходная схема с конвейером.
- Номенклатура цветов. Если цвет меняется по несколько раз в день, важна скорость очистки камеры. При работе в одном-двух цветах приоритет — рекуперация порошка.
- Энергоносители. Доступная мощность электросети и наличие газа напрямую влияют на выбор печи.
Печь: тэновая или инфракрасная
Печь полимеризации — самый энергоёмкий узел участка, поэтому её выбор сильнее всего влияет на себестоимость окраски. Подробные характеристики моделей можно посмотреть в разделе, где собраны печи полимеризации, а базовое различие двух основных типов такое:
|
Параметр |
Тэновая (конвективная) печь |
Инфракрасная печь |
|
Принцип нагрева |
Нагрев воздуха в камере |
Излучение греет поверхность детали |
|
Выход на режим |
Дольше: нужно прогреть весь объём |
Быстрее: нагревается в первую очередь деталь |
|
Сложная геометрия |
Равномерный прогрев деталей сложной формы |
Лучше для плоских и простых профилей |
|
Энергопотребление |
Выше при частых включениях |
Ниже за счёт направленного нагрева |
|
Где оправдана |
Универсальная загрузка, крупные сложные изделия |
Серийные однотипные детали, конвейер |
Энергосбережение инфракрасного нагрева подтверждается на практике: при модернизации конвейерной печи для производства в Турции, где установили ИК-систему мощностью 200 кВт, энергопотребление, по данным компании-производителя, снизилось на 20–30% по сравнению с конвективной схемой.
Где нельзя экономить
При ограниченном бюджете хочется сэкономить на «второстепенных» узлах. На практике именно они чаще всего становятся причиной брака:
- Подготовка поверхности. Порошок не скрывает ржавчину и окалину: покрытие на плохо подготовленном металле отслаивается в первый же сезон.
- Подготовка сжатого воздуха. Влага и масло в воздухе дают кратеры и непрокрасы, а виноватым обычно считают порошок.
- Равномерность температуры в печи. Недополимеризованное покрытие выглядит нормально, но теряет прочность и стойкость.
- Запас по габаритам. Камера и печь «впритык» под текущие детали ограничивают участок при первом же новом заказе.
Готовый комплект или сборка по частям
Собирать участок из оборудования разных поставщиков можно, но тогда стыковка узлов, наладка режимов и ответственность за результат ложатся на владельца. Альтернатива — заказать комплект у одного производителя, который рассчитает участок под конкретные детали и смонтирует его целиком.
Так работает, например, украинская компания Grafix: с 2010 года она выпускает оборудование для порошковой покраски полного цикла и ввела в эксплуатацию более 1000 единиц техники. В линейке — камеры напыления (тупиковые и проходные), тэновые и инфракрасные печи, камеры мойки и сушки, пескоструйное и дробеструйное оборудование, распылители и транспортные системы. Производство сертифицировано по ISO 9001:2015, инфракрасные печи имеют маркировку CE, а оборудование поставляется на экспорт в Молдову, Турцию и страны ЕС. Полный перечень позиций собран в каталоге, где представлено оборудование для порошковой покраски этого производителя.
Важное преимущество такого подхода — оборудование проходит испытания в собственных покрасочных цехах производителя, прежде чем попасть к заказчику. Производитель, который сам ежедневно красит металл, знает слабые места оборудования не из паспорта, а из практики.
Чек-лист перед запуском участка
- Составьте перечень деталей: максимальная длина, вес, площадь поверхности.
- Посчитайте объём окраски в смену и на перспективу двух-трёх лет.
- Проверьте доступную электрическую мощность и наличие газа.
- Определите способ подготовки поверхности: механический, химический или оба.
- Выберите тип камеры напыления и печи под объём и номенклатуру.
- Заложите подготовку сжатого воздуха и фильтрацию.
- Продумайте транспортную схему и площадь помещения с учётом вентиляции.
Участок порошковой покраски окупается тогда, когда он подобран под реальные детали предприятия, а не под усреднённую конфигурацию из каталога. Время, потраченное на расчёт до покупки, экономит месяцы переделок после запуска.