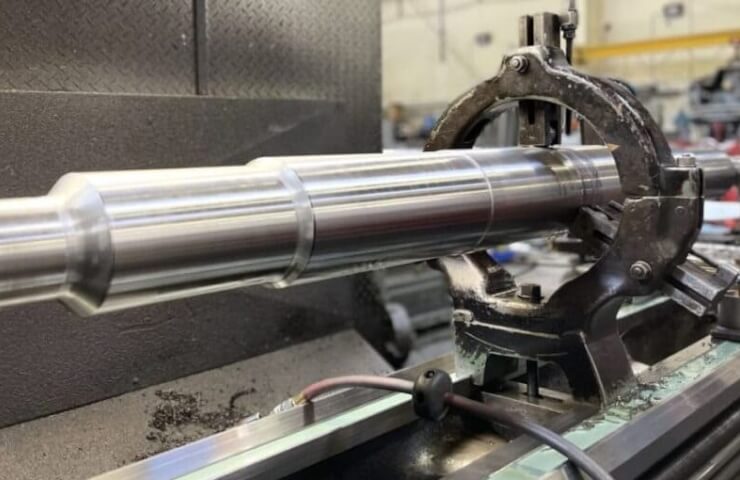
Довгий нежорсткий вал-класичний головний біль токаря. Деталь "співає", на поверхні з'являється характерна брижі, а при вимірі з'ясовується, що в середині діаметр більше, ніж по краях. Пробують зменшити подачу-не допомагає. Змінюють пластину-те ж саме.
Розберемося, що відбувається насправді.
Головний параметр-співвідношення L /D
Жорсткість вала визначається відношенням його довжини до діаметру. Орієнтовні рекомендації:
- L /D до 3-4 - можна обробляти консольно в патроні;
- L /D від 4 до 10 - обов'язково поджатие заднім центром;
- L /D більше 10-12 - потрібен люнет (нерухомий або рухливий).
Це орієнтири, а не жорсткі правила: багато що залежить від матеріалу, необхідної точності і режимів.
Чому з'являється " бочка»
При точінні на заготовку діє сила різання, яку розкладають на три складові. Для жорсткості важлива радіальна складова Py-вона віджимає деталь від різця. Вал, закріплений в патроні і центрі, прогинається найсильніше в середині. Різець знімає менше металу там, де деталь «пішла», — і виходить бочкообразность.
При консольному закріпленні картина інша: прогин Максимальний на вільному кінці, виходить конусність.
Звідки беруться вібрації
Розрізняють вимушені коливання (від дисбалансу, несправності приводу, переривчастого різання) і автоколивання. Саме автоколивання-головна проблема при точінні нежорстких деталей. Різець залишає хвилястий слід, на наступному обороті товщина стружки змінюється, сила різання коливається, коливання підживлюються і наростають. Це так званий регенеративний ефект.
Що робити: геометрія інструменту
- Головний кут в плані близько до 90° (93–95°). Радіальна складова сили різання зменшується, основне навантаження йде уздовж осі вала.
- Малий радіус при вершині. На чистових проходах-0,2-0,4 мм.великий радіус збільшує радіальну силу.
- Гостра позитивна геометрія. Пластини з позитивним переднім кутом і гострою кромкою ріжуть «легше».
- Правильний стружколом під обрану глибину і подачу.
Що робити: режими різання
- Зменшувати глибину різання, а не тільки подачу. Глибина сильніше впливає на радіальне навантаження.
- Міняти обороти. Іноді допомагає відхід з резонансної зони — причому як вгору, так і вниз. Варто спробувати змінити швидкість на 10-20%.
- Не працювати із занадто малою подачею. Якщо подача менше радіуса округлення кромки, інструмент починає терти, а не різати, — це теж провокує вібрацію.
Що робити: підтримка заготовки
Задній центр. Краще обертається. Зусилля підтиску-помірне: перетягнутий центр сам згинає